
Corte longitudinal, acondicionado de bordes y tolerancia
Ancho a la medida de la bobina, bordes redondeados, sin rebabas ni arañazos, porque la rebaba es lo que provoca el fallo entre espiras tres semanas después de la entrega.
Por qué el borde decide la bobina
Cada rollo se comprueba para que no presente rebabas ni arañazos y tenga un borde redondeado apto para el bobinado de transformadores. Eso no es estético. Una rebaba en el borde de la lámina corta la película entre capas mientras la bobina se devana bajo tensión, y el fallo resultante aparece normalmente en el ensayo, cuando la bobina ya está impregnada.
Cortado a su ancho, no al de stock
El aluminio se corta de 20 a 1500 mm y el cobre de 50 a 1350 mm, de modo que el material llega al ancho de la bobina. No se recorta nada en la bobinadora y el retal no se convierte en su chatarra.
Tolerancia dimensional
El ancho, el espesor y la longitud se mantienen dentro de los límites de tolerancia determinados por el requisito de diseño del transformador y la norma industrial aplicable, acordados antes de fabricar y no discutidos tras la entrega.
El equipamiento que lo respalda
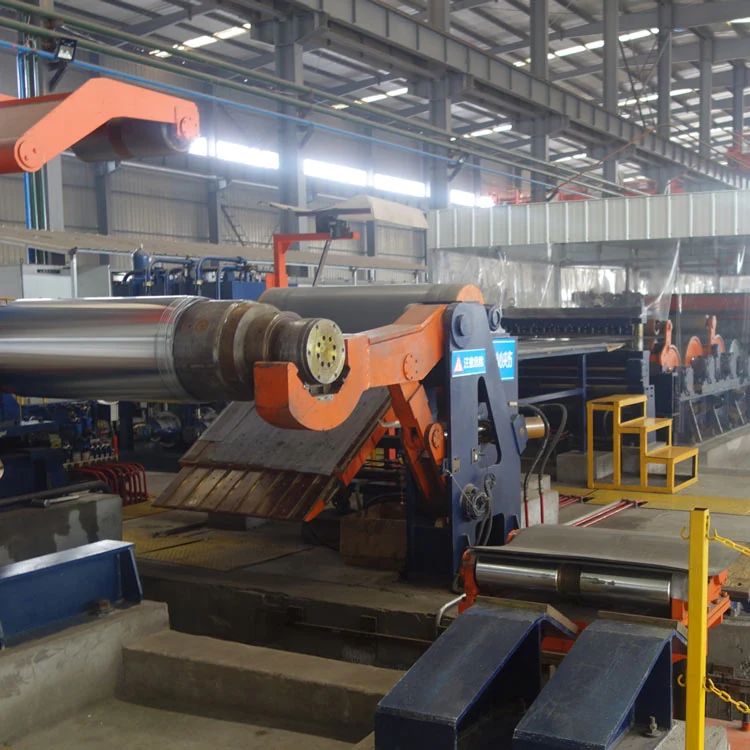
La fábrica opera un conjunto completo de equipos de laminación en frío, laminación en caliente, corte y refilado, reunido a lo largo de más de veinte años suministrando a clientes de equipos eléctricos.
¿Tiene una medida que no consigue?
Los anchos estrechos, los diámetros interiores poco habituales y las bobinas sueltas son todos cotizables. No hay cantidad mínima de pedido.