
Längsteilen, Kantenbearbeitung und Toleranz
Breite auf Spulenmaß, gerundete Kanten, keine Grate und keine Kratzer – denn der Grat verursacht den Windungsschluss drei Wochen nach der Lieferung.
Warum die Kante über die Spule entscheidet
Jeder Bund wird geprüft, damit er keine Grate und keine Kratzer aufweist und eine für das Transformatorwickeln geeignete gerundete Kante hat. Das ist nicht kosmetisch. Ein Grat an der Folienkante schneidet in die Zwischenlagenfolie, während der Bund unter Zug gewickelt wird, und der entstehende Fehler zeigt sich typischerweise bei der Prüfung, wenn die Spule bereits getränkt ist.
Auf Ihre Breite geschnitten, nicht auf Lagermaß
Aluminium wird von 20 bis 1500 mm und Kupfer von 50 bis 1350 mm geschnitten, sodass das Material auf Spulenbreite ankommt. An der Wickelmaschine wird nichts beschnitten und der Verschnitt wird nicht zu Ihrem Schrott.
Maßtoleranz
Breite, Dicke und Länge werden innerhalb der Toleranzgrenzen gehalten, die sich aus der Transformatorauslegung und der anzuwendenden Norm ergeben, vereinbart vor der Fertigung statt diskutiert nach der Lieferung.
Die Anlagen dahinter
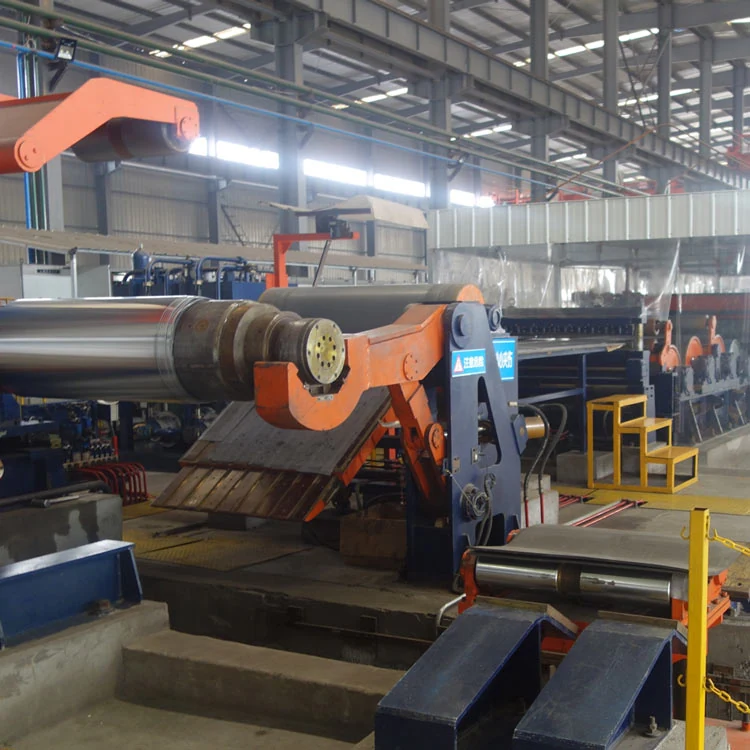
Das Werk betreibt einen kompletten Anlagenbestand für Kaltwalzen, Warmwalzen, Schneiden und Besäumen, aufgebaut über mehr als zwanzig Jahre Belieferung von Kunden der Energietechnik.
Weitere Fertigungsmöglichkeiten
Werkstoffe, für die das gilt
Ein Maß, das Sie nirgends bekommen?
Schmale Breiten, ungewöhnliche Innendurchmesser und Einzelbunde sind allesamt anbietbar. Es gibt keine Mindestbestellmenge.